Willkommen bei Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
Willkommen bei Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
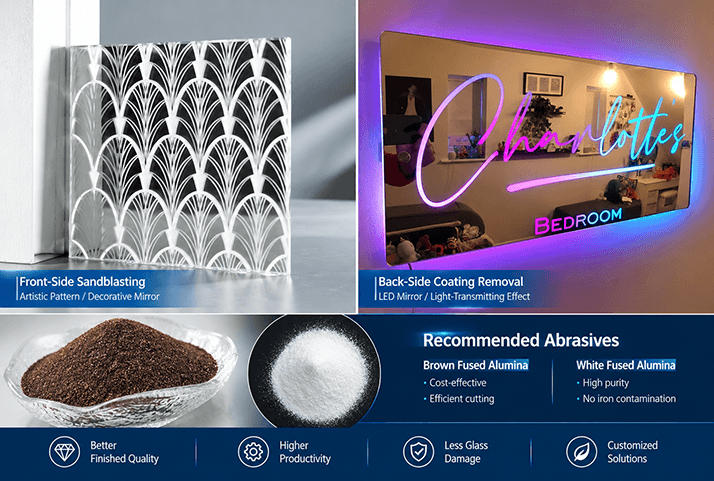
Mit der zunehmenden Verbreitung von Smart-Home-Technologien und der steigenden Nachfrage nach hochwertiger architektonischer Dekoration wächst der Markt für intelligente LED-Badspiegel, blendfreie Kunstspiegel und individuell gestaltete Dekorationsspiegel schnell.
Beim Sandstrahlen von Spiegeln können jedoch Probleme wie eine geringe Effizienz bei der Entfernung der rückseitigen Beschichtung, Absplitterungen und Brüche an den Glaskanten, eine ungleichmäßige Lichtdurchlässigkeit, eine zu raue Oberfläche und Eisenverunreinigungen auftreten.
Als Anbieter von Schleifmitteln und Lösungen für die Oberflächenbearbeitung analysieren wir die beiden wichtigsten Anwendungen des Spiegel-Sandstrahlens: Entfernung der rückseitigen Beschichtung zur Erzeugung lichtdurchlässiger Bereiche und künstlerische Mattierung der Vorderseite.
Beim Sandstrahlen von Spiegeln wird Druckluft verwendet, um Schleifmittel wie Normalkorund braun, Edelkorund weiß oder Glasperlen mit hoher Geschwindigkeit auf die Vorder- oder Rückseite des Spiegels zu projizieren und dadurch die optischen und Oberflächeneigenschaften zu verändern.
Je nach Bearbeitungsfläche und gewünschtem Ergebnis lässt sich das Spiegel-Sandstrahlen grundsätzlich in zwei Hauptanwendungen unterteilen.
Prinzip: Durch das Strahlen werden die Silberharzlackschicht und die reflektierende Silberschicht auf der Rückseite des Spiegels entfernt, sodass das transparente Glassubstrat freigelegt wird.
Anwendungen: Erzeugung lichtdurchlässiger Bereiche wie LED-Lichtkanäle, Touch-Control-Symbole und Displayfenster.
Prinzip: Eine Schablone oder Gravurfolie schützt die Bereiche, die nicht bearbeitet werden sollen. Anschließend wird Schleifmittel direkt auf die Glasoberfläche gestrahlt, wodurch eine mikroskopische Rauheit und diffuse Reflexion entsteht.
Anwendungen: Herstellung von Mustern, Logos, Anti-Glare-Effekten und matten Oberflächen mit geringerer Sichtbarkeit von Fingerabdrücken.
Eigenschaften: hoher Aluminiumoxidgehalt (>99 %), hohe Härte, starke Schneidwirkung, gute Selbstschärfung und hohe Reinheit mit minimaler Eisenverunreinigung.
Geeignete Anwendungen: Entfernung der rückseitigen Beschichtung hochwertiger LED-Smart-Spiegel und hochwertige dekorative Front-Mattierung.
Eigenschaften: gutes Kosten-Nutzen-Verhältnis, relativ hohe Zähigkeit und effiziente Schneidleistung.
Geeignete Anwendungen: Schnelle Entfernung von Silberfarbe und Grundierung auf der Rückseite herkömmlicher Spiegel, wenn Kosteneffizienz wichtig ist.
| Bearbeitungsanforderung | Empfohlenes Schleifmittel | Körnung | Strahldruck | Empfohlene Düse | Zielergebnis |
|---|---|---|---|---|---|
| Entfernung der rückseitigen Beschichtung und Lichtdurchlässigkeit bei LED-Spiegeln | Edelkorund weiß / Normalkorund braun | 120#–180# (150# empfohlen) | 0,30–0,45 MPa (nicht über 0,5 MPa) | Borcarbid-Düse 6,0–8,0 mm | Schnelle Entfernung von Lack- und Reflexionsschichten bei reduziertem Glasschaden |
| Ultrafeine matte / blendfreie Frontbearbeitung | Hochreines Edelkorund weiß | 220#–280# | 0,20–0,35 MPa | Borcarbid- / Siliziumcarbid-Düse 4,0–6,0 mm | Feine und gleichmäßige matte Oberfläche mit guter diffuser Reflexion |
| Künstlerische Musterbearbeitung auf der Vorderseite | Edelkorund weiß | 150#–200# | 0,25–0,40 MPa | Borcarbid-Düse 6,0–8,0 mm | Klare Muster und gleichmäßige Oberflächenstruktur |
Spiegel sind spröde Materialien. Ein zu hoher Druck (>0,5 MPa) kann Mikrorisse und Kantenausbrüche verursachen, während ein zu niedriger Druck (<0,2 MPa) möglicherweise nicht ausreicht, um stark haftende rückseitige Beschichtungen effektiv zu entfernen.
Ein stabiler Strahldruck von etwa 0,3–0,4 MPa wird empfohlen. Die Spritzpistole sollte in einem Winkel von 45°–60° zur Spiegeloberfläche gehalten werden.
Beim Spiegel-Sandstrahlen werden häufig Trockenstrahlen oder Hochdruck-Nassstrahlen eingesetzt. Schleifpartikel können zu erheblichem Düsenverschleiß führen. Düsen aus Borcarbid (B₄C) werden aufgrund ihrer hervorragenden Verschleißfestigkeit empfohlen. Ihre Lebensdauer kann etwa 3–5-mal so lang sein wie die von Hartmetalldüsen.
Für die Beschichtungsentfernung bei großflächigen LED-Lichtkanälen werden Venturi-Düsen empfohlen.
Für kleine Touch-Control-Symbole oder feine Muster sind gerade Mikro-Düsen geeignet.
Wenn sich die Düsenöffnung durch Verschleiß um mehr als 15 % vergrößert hat, sollte die Düse rechtzeitig ausgetauscht werden.
In einem zirkulierenden Strahlsystem zerbrechen Schleifmittel durch wiederholte Aufprallvorgänge allmählich in kleinere Partikel.
Eine übermäßige Ansammlung von Staub und Feinpartikeln kann die Lichtdurchlässigkeit reduzieren oder zu einer uneinheitlichen Oberflächenstruktur führen.
Daher wird ein Luftklassifizierungs- und Schleifmittelrückgewinnungssystem empfohlen, um zu feine und unwirksame Partikel rechtzeitig zu entfernen und frisches Schleifmittel nachzuführen.
Als professioneller Schleifmittellieferant bieten wir Edelkorund weiß, Normalkorund braun und kundenspezifische Schleifmittelqualitäten für die Glasverarbeitung und Oberflächenbehandlung an.
Für Muster oder eine individuelle Lösung zur Optimierung von Schleifmittel und Sandstrahlprozess kontaktieren Sie bitte unser technisches Team.
 English
 Русский
 日本語
 한국어
 Español
 Tiếng Việt
 Deutsch
 Français
 Italiano
 Português

